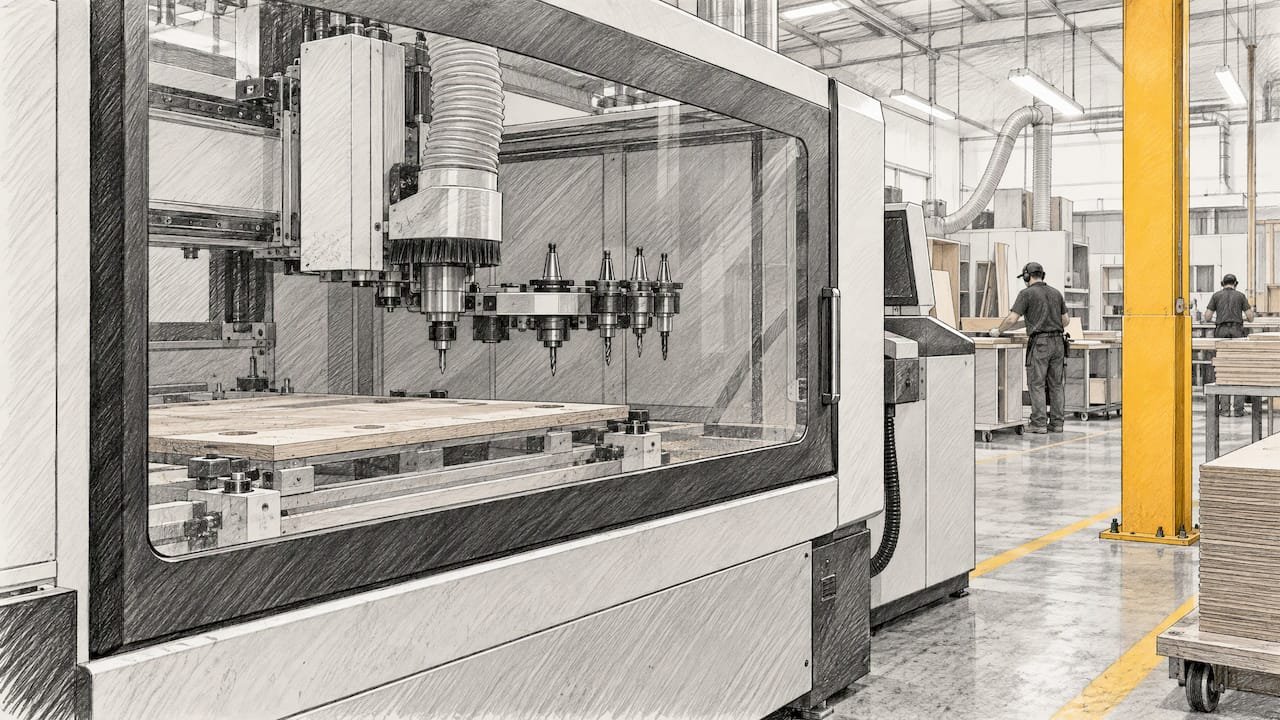
Para reducir los cambios de herramienta en una máquina CNC hay cuatro palancas, en este orden: medir cuántos cambios hace hoy cada programa y cuánto tiempo se llevan, agrupar las operaciones por herramienta, preparar y medir las herramientas fuera de la máquina, y elegir un equipo cuyo cambiador y configuración encajen con tu trabajo real. En talleres de muebles, cocinas y carpintería, donde una celda de nesting corta, taladra y ranura el mismo tablero, la última palanca pesa tanto como las demás. En Anderson Group México te ayudamos a definir esa configuración antes de comprar, con asesoría para adaptar la máquina a tu aplicación.
En resumen
- Un cambio de herramienta es tiempo sin corte: el tiempo de mecanizado suma avance, movimientos rápidos y cambios de herramienta, así que cada cambio evitado reduce el ciclo.
- Antes de cambiar nada, mide: compara el tiempo teórico del programa con el tiempo real de varios ciclos.
- Agrupa operaciones por herramienta, deja las herramientas frecuentes en posiciones contiguas del almacén y preajusta fuera de la máquina.
- Al comprar, confirma el modelo y la configuración exacta: no des por hecho cambiador, capacidad del almacén ni accesorios por el nombre de la familia.
- Un cambiador automático limpio y con mantenimiento regular evita que el propio cambio se convierta en paro.
Tabla de contenidos
- Qué cuesta un cambio de herramienta en el ciclo
- Paso 1: mide antes de optimizar
- Paso 2: agrupa operaciones y ordena la secuencia
- Paso 3: prepara y mide las herramientas fuera de la máquina
- Nesting de tableros: menos cambios en cocinas y muebles
- Elegir un equipo con cambiador de herramientas: qué confirmar
- Mantén el cambiador para que no sea la parada
- Qué cambia con una máquina bien configurada
- Configura tu equipo con Anderson Group México
- Preguntas frecuentes
- Fuentes
Qué cuesta un cambio de herramienta en el ciclo
El software de CAM lo deja claro: el tiempo de mecanizado estimado se compone de tiempo de avance, tiempo de rápido y tiempo de cambio de herramienta, calculados con los avances, las trayectorias y la velocidad de rápido de la máquina. Es decir, el cambio no corta nada, pero entra completo en el reloj de cada pieza.
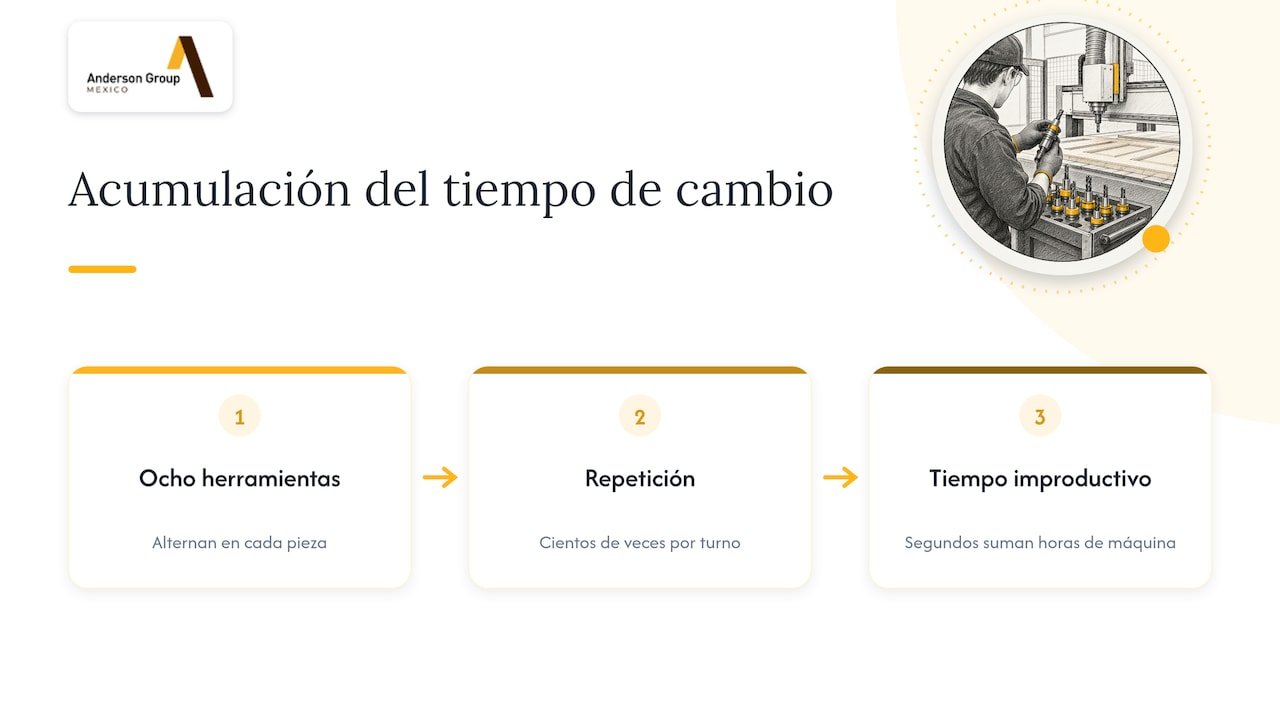
El cambio individual puede parecer corto. Lo que pesa es la multiplicación: un programa con ocho herramientas que se alternan en cada pieza, repetido cientos de veces por turno, convierte segundos sueltos en horas de máquina sin producir. Y en máquinas con cambio manual, cada cambio además detiene al operador.
Hay también un estándar para comparar. La norma ISO 10791-9, publicada en 2001 y confirmada vigente en 2023, define las condiciones de prueba para evaluar los tiempos de cambio de herramienta y de cambio de paleta en centros de mecanizado. Cuando un proveedor te da un tiempo de cambio, conviene preguntar bajo qué condiciones de medición se obtuvo y si corresponde al modelo y la configuración que vas a comprar.
Paso 1: mide antes de optimizar
No se reduce lo que no se ve. La guía de Modern Machine Shop México sobre captura de datos señala que la diferencia entre el tiempo teórico programado y el tiempo real revela paros no registrados, tiempos muertos y cambios de herramienta más largos de lo previsto. Sin esa comparación, la variabilidad se asume como normal.
Una rutina sencilla para tu planta:
- Elige un programa representativo, el que más se repite en tu producción de puertas, frentes, costados o piezas metálicas.
- Anota del CAM cuántos cambios de herramienta tiene y cuál es el tiempo estimado.
- Cronometra varios ciclos reales y saca el promedio.
- Resta: lo que no explica el corte es tiempo de cambios, desplazamientos, cargas y ajustes.
- Repite después de cada mejora para saber qué funcionó.
Este procedimiento es guía general, no una prescripción universal: el resultado depende de tu material, tu máquina y tu programa.
Paso 2: agrupa operaciones y ordena la secuencia
La palanca más barata es la programación. La idea es que cada herramienta haga todo lo que tenga que hacer de una vez antes de dar paso a la siguiente. Según una guía técnica sobre cambiadores automáticos, agrupar tareas por tipo de herramienta y colocar las más usadas en bolsillos adyacentes minimiza el tiempo de rotación del almacén.
En la práctica, para trabajo en tablero:
- Una fresa, todos los contornos. En lugar de cortar la pieza A completa y después la pieza B, haz primero todos los contornos con la misma fresa y luego pasa a la siguiente operación.
- Una broca, todas las perforaciones. Los barrenos de la misma medida se agrupan en una sola pasada.
- Evita cambios redundantes. Si el programa vuelve a una herramienta que ya usó, revisa si la secuencia puede reordenarse sin comprometer el acabado ni la sujeción del tablero.
- Acomoda el almacén con lógica. Las herramientas de uso frecuente, juntas; las ocasionales, al final.
El software de CAM también ayuda: puede ajustar trayectorias y eliminar movimientos ineficientes, aunque las estrategias que genera son un punto de partida que tu programador debe revisar contra la pieza real.
Reducir la variedad de herramientas
Otra forma de reducir cambios es reducir el número de herramientas distintas. Si tu catálogo de muebles usa tres diámetros de fresa para el mismo tipo de corte, unificar a uno o dos suele simplificar el almacén y los programas. Es una decisión de diseño de producto y de calidad de acabado, así que se valida con pruebas en tu propio material antes de generalizarla.
Paso 3: prepara y mide las herramientas fuera de la máquina
Una parte del tiempo perdido no es el cambio en sí, sino lo que lo rodea: buscar la herramienta, medirla en la máquina, corregir el largo, volver a probar. El método SMED separa las tareas internas, que exigen la máquina parada, de las externas, que se pueden hacer con la máquina trabajando; la lógica es preparar herramientas y programas fuera de línea.
En la misma línea, el preajuste permite medir las herramientas fuera de la máquina y mantener el husillo en corte, junto con la estandarización de utillajes, el amarre rápido y los kits de trabajo.
El impacto puede ser grande. ZOLLER cita estudios en la industria automotriz con un promedio de 4.52 minutos para cambiar una herramienta, y afirma que con herramientas medidas y preajustadas el tiempo de inactividad baja al menos 15 %. Son cifras de ese sector y de ese fabricante de equipos de medición; no son una promesa para tu taller, pero muestran dónde buscar.
Pasos concretos:
- Define un juego de herramientas estándar por tipo de trabajo, con su identificación.
- Mide largo y diámetro fuera de la máquina y registra los valores de corrección.
- Prepara el siguiente juego mientras la máquina corta el actual.
- Guarda los porta-herramientas limpios y ordenados, listos para cargar.
Nesting de tableros: menos cambios en cocinas y muebles
En la fabricación de gabinetes, cocinas y muebles, la mayor parte del trabajo es tablero: melamina, MDF, aglomerado, triplay. Una celda de nesting corta las piezas, hace ranuras y barrenos y, según la configuración, puede rematar el trabajo en la misma máquina. Cuantas más operaciones resuelve una sola herramienta o un solo proceso, menos cambios necesita el programa.
Algunas decisiones que influyen:
- Orden del nesting. Anida por espesor y material, y programa cada tipo de operación completo en la hoja antes de pasar a la siguiente.
- Taladrado. Si tu producto lleva muchos barrenos, define si los hace la misma máquina de nesting o un equipo de taladrado dedicado. Los modelos ATS son de nesting, ruteo y taladrado, y los ADM son máquinas de taladrado y ruteo en seis caras; consulta con nosotros qué modelo y configuración corresponde a tu volumen.
- Cantos. El enchapado se hace en una enchapadora, no en el router: las enchapadoras de la serie AFS trabajan el canto como proceso aparte. Mantener cada proceso en su máquina evita improvisar cambios de herramienta donde no corresponde.
- Retorno de tableros. Los sistemas ARS son de retorno de paneles y ayudan a organizar el flujo de la pieza, no el cambio de herramienta.
Puedes ver las aplicaciones en madera y tableros y en la página de muebles y gabinetes, donde se explica cómo se organizan estas líneas de producción.
La extracción de polvo en nesting de tableros es un tema distinto al del refrigerante líquido en metales: no los mezcles al comparar equipos y confirma la capacidad de extracción del modelo exacto.
Elegir un equipo con cambiador de herramientas: qué confirmar
Si buscas un equipo CNC con cambiador automático, la pregunta útil no es solo si lo tiene, sino cómo se comporta en tu aplicación. Esta lista sirve para cualquier proveedor y es lo que revisamos contigo:
| Qué confirmar | Por qué importa |
|---|---|
| Modelo y configuración exactos | Un cambiador, su capacidad y los accesorios dependen de la versión, no de la familia ni de la cantidad de ejes. |
| Capacidad del almacén | Define cuántas herramientas puedes dejar montadas sin recambiarlas entre trabajos. |
| Tiempo de cambio y su método de medición | Compara bajo las mismas condiciones; la norma ISO 10791-9 define cómo se prueban. |
| Cambio de paleta, si lo necesitas | Permite cargar el siguiente trabajo mientras la máquina corta el actual. |
| Repuestos y soporte en México | Un cambiador parado detiene toda la línea. |
| Material y aplicación | Madera, metal y materiales avanzados piden configuraciones distintas. |
Para dimensionar, un catálogo de maquinaria da una idea de la variación entre máquinas: en el catálogo de un distribuidor español, un centro de mecanizado de cinco ejes declara un cambio chip-to-chip de 2.9 segundos con 80 portaherramientas, mientras que otro centro tiene un cambio de paleta de 9 segundos. Son datos de esos modelos concretos; no se transfieren a otros equipos.
Si trabajas metal o aluminio
En mecanizado de metal, el cambio de paleta y el cambiador tienen otro peso, porque los ciclos son más largos y la preparación de la pieza pesa más. Nuestra línea de metal incluye el centro de mecanizado vertical con APC, cuyo nombre indica cambiador automático de paletas, y el cambiador automático de paletas con sistema de punto cero. Para otras opciones, como sonda o refrigeración a través del husillo, hay que confirmar el modelo exacto, porque no se deducen del nombre de la familia. Si tu aplicación es metal, la página de materiales avanzados reúne las máquinas para compuestos y materiales especiales.
Si tu consulta es sobre refrigeración de alta presión o a través del husillo, es un tema de la gama de maquinaria para metal, y siempre requiere verificar la compatibilidad del modelo exacto.
Mantén el cambiador para que no sea la parada
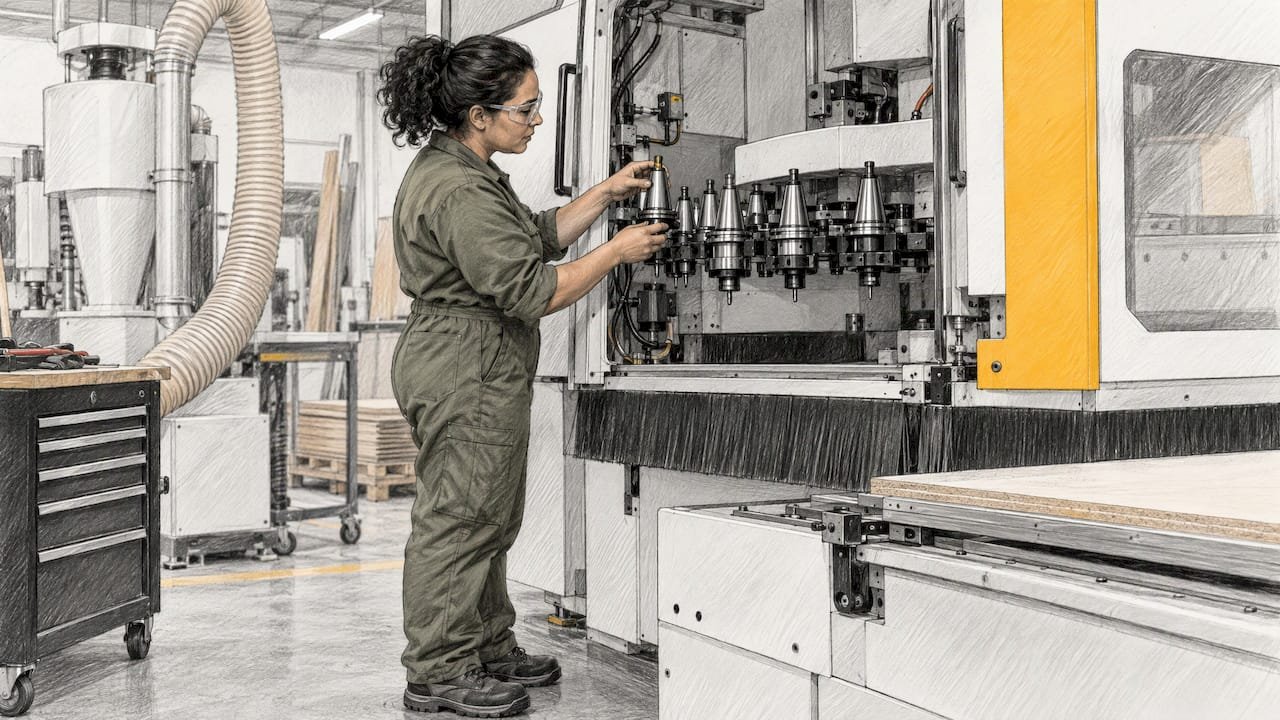
De nada sirve reducir cambios si el cambiador falla. Las fallas más comunes del cambiador automático son desalineación, herramientas atascadas por corrosión o suciedad y errores de sensores, por lo que importa mantener limpios los conos y los sensores libres de viruta. Esa misma guía propone limpiar los conos cada semana, limpiar los portaherramientas antes de cargarlos a diario e inspeccionar mensualmente brazo, pinzas y sensores.
Es una referencia general. Los intervalos y procedimientos de tu equipo son los que marca el manual del modelo, y el alcance del servicio que acuerdes con nosotros debe quedar por escrito: pregunta qué incluye y confírmalo antes de firmar.
En madera, además, el polvo es el enemigo del cono y de los sensores. Una rutina de soplado y limpieza al final del turno forma parte de la operación, no es un extra.
Qué cambia con una máquina bien configurada
Reducir cambios no es solo un tema de operador. Parte del resultado se decide al comprar: cuántas operaciones resuelve una sola máquina, cuántas herramientas caben montadas y qué tan rápido se prepara el siguiente trabajo. Una máquina mal dimensionada obliga a recambiar herramientas todos los días, aunque el programador haga bien su parte.
Por eso conviene llevar a la conversación datos de tu producción: materiales, espesores, número de operaciones por pieza y lotes típicos. Con esa información se define si necesitas una celda de nesting, un centro de taladrado, un router de cinco ejes o una combinación. Para esta última decisión, nuestra guía sobre router CNC de 5 ejes te ayuda a ver cuándo compensa.
Configura tu equipo con Anderson Group México
Suministramos routers CNC, celdas de nesting, taladrado en seis caras, enchapadoras de cantos, centros de maquinado de 5 ejes y centros de maquinado para metal, con instalación, soporte técnico y refacciones locales en México. Nuestra propuesta es asesorar para adaptar la máquina a tu necesidad específica, de modo que la configuración encaje con los trabajos que realmente corres.
Revisa el catálogo completo en nuestras máquinas CNC o cuéntanos tu aplicación para que revisemos contigo modelo, configuración y alcance del servicio.
Preguntas frecuentes
¿Cuánto tarda un cambio automático de herramienta?
Depende del modelo, del tipo de almacén y de cómo se mida. Los catálogos publican cifras por máquina, por ejemplo 2.9 segundos chip-to-chip en un centro de cinco ejes específico, y la norma ISO 10791-9 define las condiciones de prueba. Pide siempre el dato del modelo y la configuración que vas a comprar.
¿Qué es mejor, cambio automático o manual?
El cambio automático evita detener la máquina para que el operador cambie la herramienta, y es lo que se busca cuando el programa usa varias herramientas por pieza. La decisión depende de cuántas herramientas uses y del volumen de tu producción; con tus datos podemos orientarte hacia la configuración adecuada.
¿Cómo sé cuántos cambios de herramienta hace mi programa?
El reporte de tiempo de mecanizado de tu software CAM indica el número y el tiempo de los cambios de herramienta. Compáralo con el tiempo real de varios ciclos para ver cuánto del ciclo se va fuera del corte.
¿Un equipo de 5 ejes ya trae cambiador automático?
No se debe suponer. El cambiador, la capacidad del almacén y los accesorios dependen del modelo y la configuración exactos, no de la cantidad de ejes. Consúltanos el modelo que te interesa y confirmamos qué incluye.
Fuentes
- Machining Time, Autodesk Fusion
- ISO 10791-9:2001
- Captura de datos en mecanizado CNC, Modern Machine Shop México
- Automatic Tool Changer: Complete Guide to CNC Productivity
- Cómo reducir los tiempos de ciclo en el mecanizado CNC
- SMED Setup Reduction for CNC
- How to Reduce CNC Setup Time & Improve Profitability
- Profitability Calculator, ZOLLER
- Catálogo Productivos 2025, faymm.es
- CNC Automatic Tool Changer Problems?