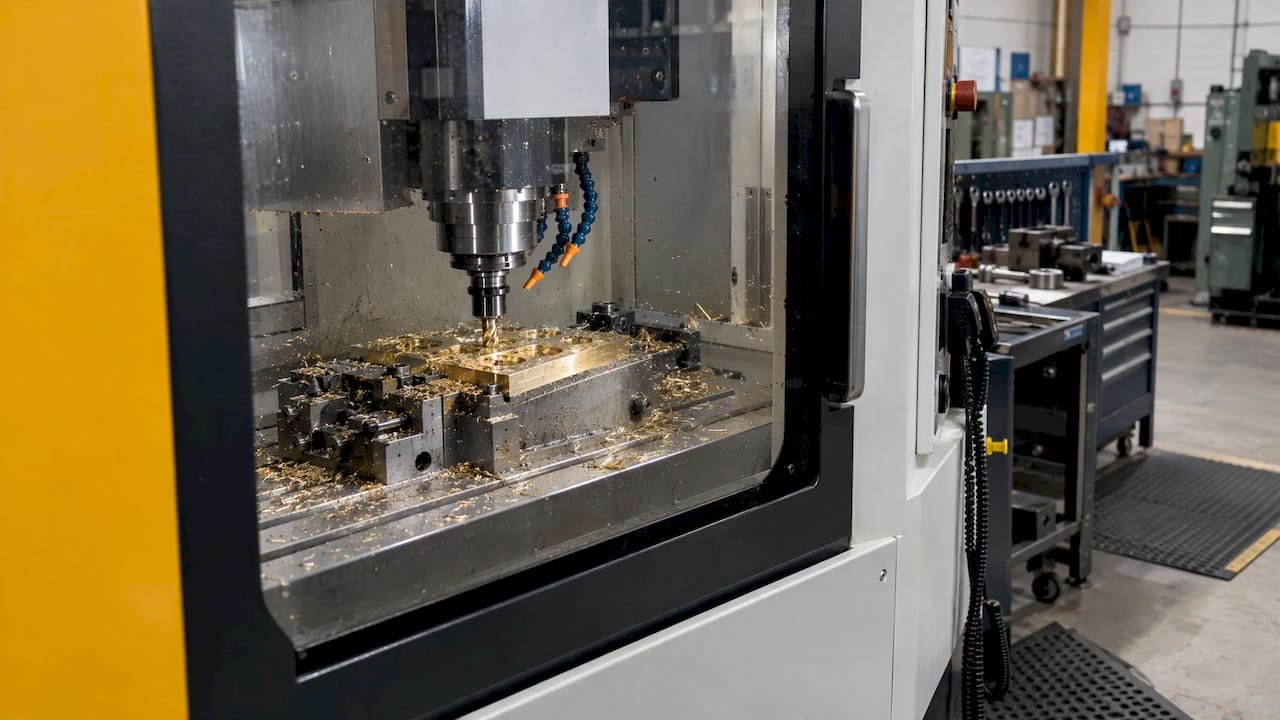
Para mecanizar latón necesitas una máquina CNC rígida, con husillo de buena velocidad y control estable: un centro de maquinado vertical para piezas prismáticas, o un torno CNC (cabezal fijo o tipo suizo) para piezas cilíndricas. El latón es uno de los metales más amables con la herramienta, pero premia a quien compra bien: la elección depende de la geometría de tus piezas, el volumen y la tolerancia que te piden. Aquí te explicamos cómo decidir, qué cambia frente al acero y qué debes tener resuelto antes de poner la máquina en piso.
En resumen
- El latón se mecaniza con centros de maquinado (piezas prismáticas) y tornos CNC (piezas redondas); la geometría de la pieza decide el tipo de máquina.
- Frente al acero, el latón admite velocidades de corte mucho mayores, produce viruta limpia y desgasta poco la herramienta.
- La precisión depende de la máquina, pero también del herramental, la sujeción, el refrigerante y la programación CAD/CAM.
- Si tu taller trabaja latón y acero, conviene una máquina con rigidez suficiente para el acero: con ella el latón se resuelve sin problema.
- En México, la operación segura de maquinaria exige capacitación, protecciones y equipo de protección personal.
Tabla de contenidos
- Qué máquina CNC se usa para el latón
- Por qué el latón es tan buen material para CNC
- Herramientas, refrigerante y parámetros para latón
- Latón frente a acero: qué cambia en la máquina
- Qué debe tener una fresadora CNC para acero
- Cómo elegir tu máquina paso a paso
- Seguridad al operar la máquina en México
- Nuestra perspectiva
- Máquinas CNC para metal con soporte en México
- Preguntas frecuentes
- Fuentes
Qué máquina CNC se usa para el latón
El latón se trabaja con tres familias de equipos, y la pieza que fabricas te dice cuál toca.
Tornos CNC. Para vástagos, bujes, conectores o insertos roscados. Un proveedor mexicano de maquinado de latón describe el uso de tornos CNC de cabezal fijo (Ø 2 a 150 mm) y de cabezal móvil tipo suizo (Ø 2 a 32 mm), además de centros de maquinado para completar piezas prismáticas. Es un buen mapa del rango de trabajo habitual: piezas pequeñas en volumen, con torneado, fresado, taladrado y roscado.
Centros de maquinado verticales. Para bloques, placas, cuerpos de válvula, moldes y piezas con múltiples caras. Son la opción más versátil si tu producción es variada y por lotes.
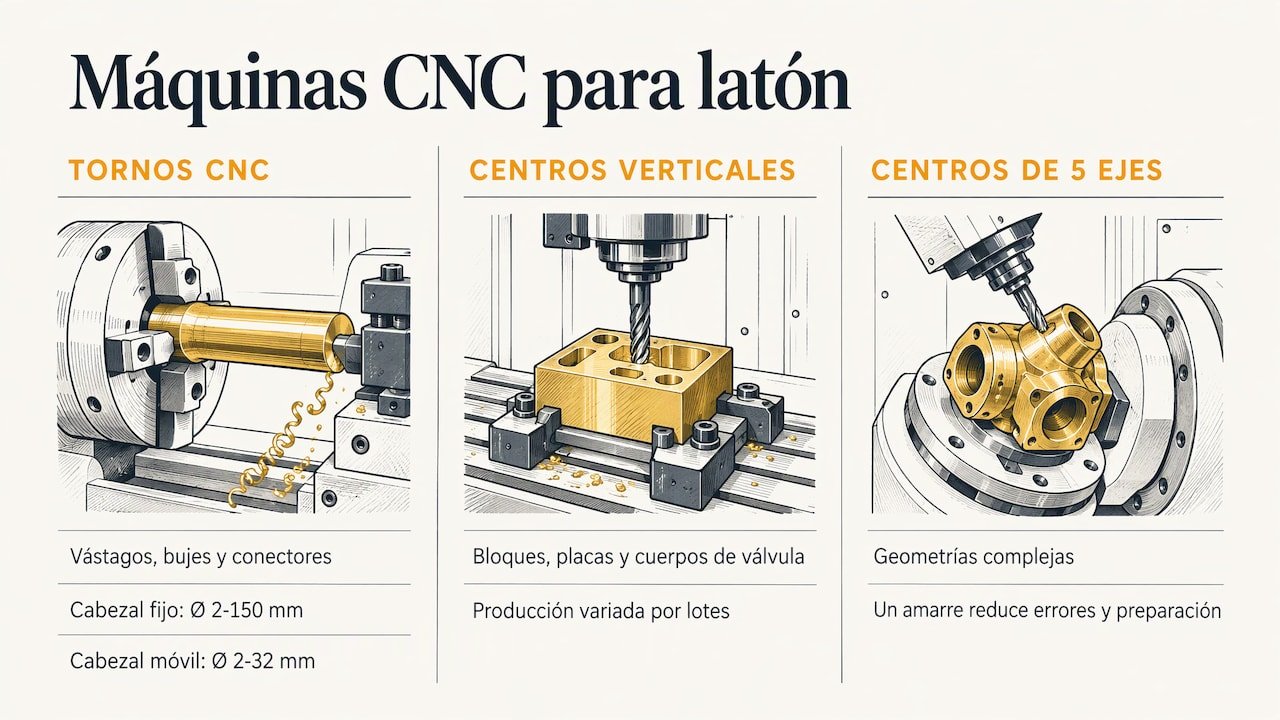
Centros de maquinado de 5 ejes. Para geometrías complejas que de otro modo exigirían varios montajes. Un solo amarre reduce errores de posición y tiempo de preparación.
En Anderson Group México suministramos centros de maquinado de 5 ejes, centros de maquinado para metal y routers CNC. Si tu volumen es de piezas planas o placas de metal no ferroso, un router CNC bien especificado puede ser la herramienta adecuada; si buscas tolerancias ajustadas en piezas de espesor y geometría exigente, un centro de maquinado es el camino.
Por qué el latón es tan buen material para CNC
Las aleaciones de fácil mecanizado, como el C360, se cortan con rapidez, producen virutas pequeñas y limpias, dejan un acabado liso y desgastan poco la herramienta. Eso se traduce en ciclos cortos y menos cambios de inserto, lo que mejora el costo por pieza.
Hay matices por aleación. Las guías técnicas de la industria sitúan las velocidades de corte del latón C360 entre 76 y 183 m/min (250 a 600 SFM), y entre 76 y 137 m/min para el C260. Son rangos de partida: el valor final lo define tu herramienta, tu máquina y la pieza.
Precisión y acabado que puedes esperar
El maquinado de latón puede alcanzar tolerancias de hasta ±0.005 mm en torno suizo y una rugosidad Ra de 0.4 a 1.6 μm, según la operación. Para llegar ahí no basta con comprar una máquina precisa: se necesita herramienta afilada, sujeción rígida y un proceso estable.
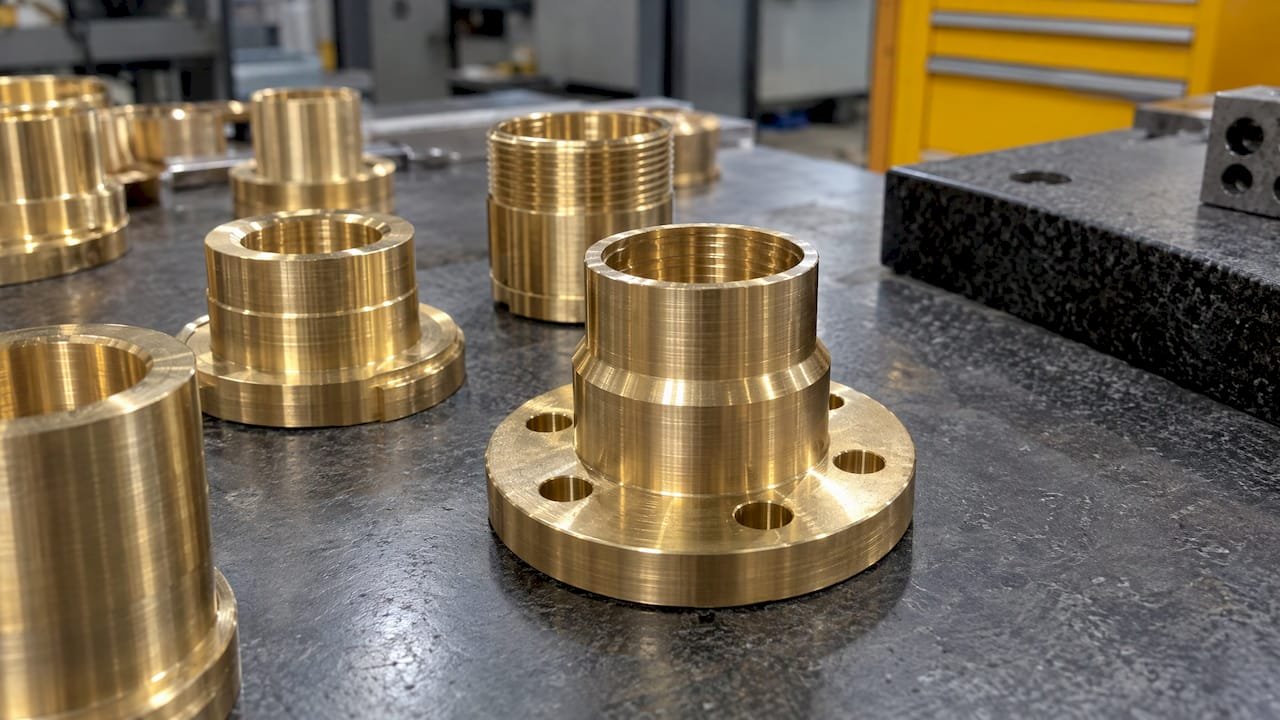
Una recomendación práctica de la industria: aplicar tolerancias estrictas solo en las características críticas y usar tolerancias estándar en el resto. También ayuda estandarizar los diámetros de agujero a medidas comerciales, porque reduce el herramental especial y mejora la disponibilidad de insumos.
Herramientas, refrigerante y parámetros para latón
La máquina es la mitad de la ecuación. La otra mitad es cómo la equipas.
- Herramienta: para latón se recomiendan herramientas de carburo cementado sin recubrimiento, con filos afilados y ángulos de ataque positivos de 10 a 20°, para minimizar la resistencia y el desgaste. Los recubrimientos pueden aumentar la fricción.
- Refrigeración: un refrigerante ligero o MQL (mínima cantidad de lubricante) prolonga la vida de la herramienta entre 20 y 30% y reduce el recrecimiento del filo.
- Fabricante del herramental: un estudio del TecNM señala que usar herramientas sin especificaciones técnicas confiables aumenta el riesgo de rotura y pérdidas económicas, y recomienda seguir los parámetros que da el fabricante.
- Programación: el mismo estudio destaca que operar un centro de maquinado requiere integración de CAD/CAM para generar códigos G y M y personal capacitado.
Si tu máquina trabaja con el husillo a altas revoluciones para aprovechar la velocidad de corte del latón, asegúrate de que el cambiador de herramientas, la extracción de viruta y la rigidez del cabezal acompañen ese régimen.
Latón frente a acero: qué cambia en la máquina
Muchos talleres no trabajan solo latón. Quien busca una fresadora CNC para acero suele tener también latón, aluminio o aleaciones en el mismo piso. Estas son las diferencias que importan al elegir.
| Criterio | Latón (p. ej. C36000) | Acero al carbono o aleado |
|---|---|---|
| Velocidad de corte de referencia | 300 a 600 m/min | 150 a 300 m/min |
| Herramienta | Carburo K10 sin recubrimiento | Carburo P20 a P30 con recubrimiento CVD |
| Desgaste dominante | Filo de aportación | Desgaste por cráter |
| Refrigeración | Inundación o corte en seco | Inundación o corte en seco |
Los valores de la tabla provienen de una guía de parámetros por material, que clasifica el latón en el grupo N de no ferrosos, donde predomina el filo de aportación y se favorecen herramientas afiladas de ángulo positivo y baja fricción. Son cifras de referencia de una guía de industria; tu catálogo de herramental manda al fijar parámetros reales.
Qué significa esto al elegir equipo
El acero exige más a la máquina: más fuerza de corte, más calor y más vibración. El latón exige más velocidad de husillo y buena evacuación de viruta. Por eso una máquina pensada para acero, con estructura rígida y husillo con buen par, resuelve el latón sin problema, mientras que lo contrario no siempre se cumple.
La sujeción pesa más de lo que parece: la rigidez, la masa y el amortiguamiento del sistema de amarre determinan cómo responde la pieza a las fuerzas variables del fresado. Una pieza mal sujeta arruina el acabado aunque la máquina sea excelente.
Qué debe tener una fresadora CNC para acero
Si tu plan incluye acero, estos son los criterios para evaluar un centro de maquinado:
- Rigidez estructural. Base y columna que absorban la vibración del corte pesado.
- Husillo adecuado al material. Par suficiente a bajas revoluciones para acero y velocidad para latón y aluminio.
- Control térmico. En el fresado de acero, los efectos térmicos son una fuente principal de errores dimensionales. Un estudio en acero 1020 mostró que una regulación térmica activa redujo errores en el ancho de ranura hasta 100 μm y mantuvo la precisión dentro de IT12 a IT11.
- Refrigeración flexible. En fresado de acero martensítico, el MQL redujo el desgaste de herramienta 21.63% y mejoró el acabado superficial 25.33% frente al corte en seco, y el estudio lo presenta como alternativa sostenible a la inundación, con menor consumo de fluido.
- Cambiador de herramientas y, si produces en serie, de pallets. Menos tiempos muertos entre piezas.
- Ejes adicionales. Un quinto eje reduce montajes en piezas complejas.
En aplicaciones reales, el acero al carbono y aleado se maquina para sectores como el automotriz y el de moldes en México, que son precisamente industrias donde la repetibilidad y el soporte local de la máquina pesan en la decisión.
El acabado en acero depende de los parámetros
En torneado de acero C45, un estudio encontró que las condiciones óptimas para minimizar la rugosidad fueron 100 m/min, 0.18 mm/rev y 0.150 mm de profundidad de corte con herramienta de carburo recubierto. No es una receta universal, pero muestra que avance y profundidad pesan tanto como la velocidad.
Cómo elegir tu máquina paso a paso
- Define tus piezas. Dimensiones máximas, geometría (cilíndrica, prismática, compleja) y materiales: latón, acero, aluminio, plásticos.
- Fija tolerancia y acabado. Identifica qué características son críticas y cuáles admiten tolerancia estándar.
- Calcula el volumen. Lotes cortos y variados piden flexibilidad; series largas piden automatización, como un cambiador de pallets.
- Revisa el soporte. Refacciones, instalación y asistencia técnica en México reducen el riesgo de paros largos.
- Planea el herramental y el software. CAD/CAM, portaherramientas y sujeción forman parte de la inversión.
- Prepara al personal. Capacitación antes del arranque.
Seguridad al operar la máquina en México
La operación de maquinaria tiene obligaciones legales. El Reglamento Federal de Seguridad y Salud en el Trabajo exige estudios para analizar riesgos, protectores y dispositivos de seguridad cuando proceda, equipo de protección personal y capacitación para la operación segura de maquinaria y herramientas. Para tu taller, eso se traduce en resguardos en la máquina, protección ocular y auditiva para los operadores, y un programa de capacitación documentado. Para dudas específicas de cumplimiento en tu centro de trabajo, consulta con el responsable de seguridad e higiene o con un especialista en la materia.
Nuestra perspectiva
Después de décadas acompañando a fabricantes, vemos que el error más común al comprar una máquina para metal es dimensionarla solo para el trabajo de hoy. Un taller que empieza con latón suele sumar acero, aluminio o piezas más complejas en uno o dos años.
Por eso recomendamos partir de la pieza más exigente que esperas fabricar y elegir un centro de maquinado con rigidez y capacidad de crecimiento: con ejes adicionales, cambiador de pallets o la configuración que tu producción pida. Nuestra asesoría busca adaptar la máquina a tu necesidad específica, no al revés.
Y la máquina no termina en la entrega: contar con soporte técnico local y refacciones en México es lo que mantiene tu producción en marcha. Ese es el servicio integral que ofrecemos.
Scott
Máquinas CNC para metal con soporte en México
Si estás evaluando un equipo para latón, acero o ambos, en Anderson Group México te asesoramos para configurar la máquina según tus piezas, tus materiales y tu volumen. Trabajamos con routers CNC, centros de maquinado de 5 ejes, centros de maquinado para metal y cambiadores automáticos de pallets, con instalación y soporte técnico locales.
Conoce el catálogo de máquinas o revisa nuestra línea de maquinado de 5 ejes. También puedes ver las soluciones para el sector automotriz y los materiales metálicos que procesamos.
Preguntas frecuentes
¿Puedo mecanizar latón en un router CNC?
Sí, en muchos casos, sobre todo en placas y piezas planas de metales no ferrosos. La clave es la rigidez de la máquina, la herramienta de carburo afilada y una refrigeración adecuada. Si necesitas tolerancias muy ajustadas en piezas con espesor, un centro de maquinado suele ser la opción más conveniente. Un asesor puede ayudarte a definirlo según tu pieza.
¿Necesito refrigerante para mecanizar latón?
La guía técnica indica que el latón puede trabajarse con inundación o en seco, y que un refrigerante ligero o MQL prolonga la vida de la herramienta entre 20 y 30%. Lo habitual es elegirlo según la aleación, la operación y el acabado que buscas.
¿Una fresadora CNC para acero sirve también para latón?
Sí. Una máquina rígida, pensada para el esfuerzo del acero, maneja el latón con holgura. Solo debes ajustar herramienta y parámetros: carburo sin recubrimiento y filos afilados para latón, carburo recubierto para acero.
¿Qué personal necesito para operar un centro de maquinado?
Personal capacitado en el manejo de la máquina y del herramental, y con conocimientos de CAD/CAM para generar los códigos G y M, como señala el estudio del TecNM. Además, la normativa mexicana exige capacitación para la operación segura de maquinaria.
Fuentes
- Maquinado CNC de latón según plano
- Reglamento Federal de Seguridad y Salud en el Trabajo (STPS)
- Estudio TecNM sobre centros de maquinado CNC
- Guía sobre mecanizado de precisión de latón
- Mecanizado CNC de latón: desbloquee la precisión
- Mecanizado CNC de latón: procesos, calidades y tolerancias
- Mecanizado por material: guía de parámetros
- Guía de mecanizabilidad de materiales
- Comparación de mecanizado en seco, húmedo y MQL
- Control de temperatura en fresado CNC
- Efectos de los parámetros de mecanizado en acero C45
- Servicio de maquinado CNC en Monterrey